
Som en erfaren tillverkare av aluminiumgjutning,XuxingtillhandahållerLågtrycksgjutninglösningar för industriella applikationer som kräver kontrollerad metallfyllning, jämn kvalitet och pålitlig mekanisk prestanda. Att förstå denna process hjälper ingenjörer och inköpsteam att välja rätt tillverkningsmetod för krävande komponenter.
Lågtrycksgjutning är en metallformningsprocess som använder kontrollerat gastryck för att trycka smält aluminiumlegering från en förseglad hållugn till en permanent form. Till skillnad från gravitationsgjutning möjliggör denna metod kontrollerad fyllning nerifrån och upp och fortsatt tryckmatning under stelning. Dessa egenskaper hjälper till att minska turbulens, minimera vissa gjutdefekter, förbättra materialutnyttjandet och stödja produktionen av komponenter med konsekventa mekaniska egenskaper. Vanliga applikationer inkluderar fordonshjul, cylinderhuvuden, motorkomponenter, pumphjul och industridelar. Denna guide förklarar hur processen fungerar, dess fördelar och begränsningar, materialval, kvalitetskontroll och de faktorer som köpare bör tänka på när de väljer en gjutgodsleverantör.
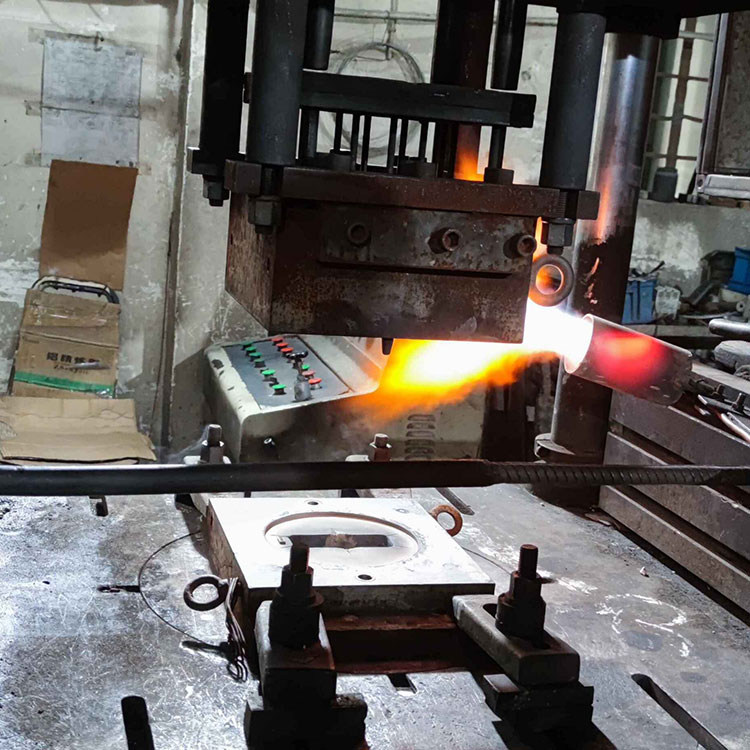
2. Hur fungerar tillverkningsprocessen?
3. Vilka är de huvudsakliga fördelarna?
4. Vilka industrier använder lågtrycksgjutning?
5. Vilka material är lämpliga?
6. Hur jämför det med andra gjutningsmetoder?
7. Vad avgör gjutningskvaliteten?
8. Hur ska du välja en gjutningsleverantör?
Lågtrycksgjutning, vanligen förkortat LPDC, är en permanent formgjutningsteknik där relativt lågt gastryck tvingar smält metall uppåt genom ett stigrör och in i en formhålighet. Metallen fyller hålrummet på ett kontrollerat sätt och förblir under tryck medan stelning sker.
Aluminiumlegeringar används ofta i denna process eftersom de erbjuder en användbar kombination av låg vikt, korrosionsbeständighet, värmeledningsförmåga och mekanisk styrka. Processen är särskilt lämplig för komponenter som kräver strukturell integritet och repeterbar produktionskvalitet.
Till skillnad från konventionell gravitationsgjutning, som i första hand förlitar sig på gravitation för att flytta smält metall in i formen, ger LPDC aktiv kontroll över fyllningsprocessen. Jämfört med högtryckspressgjutning använder den i allmänhet lägre fyllningshastigheter och lägre insprutningstryck.
Enligt Xuxings lågtrycksgjutningsinformation är det viktigt att kontrollera metalltemperatur, formtemperatur, fyllningshastighet och tryckhållningstid för att erhålla sunda aluminiumgjutgods.
Lågtrycksgjutningsprocessen innefattar flera samordnade steg. Varje steg påverkar den slutliga komponentens densitet, dimensionella noggrannhet, yttillstånd och mekaniska egenskaper.
Aluminiumlegering smälts och bringas till en lämplig temperatur. Operatörer måste hantera smältans renhet och temperatur för att minska risken för oxidinneslutningar, väte-relaterad porositet och för tidig stelning.
Den smälta metallen hålls i en förseglad ugn under formen. Kontrollerat gastryck, vanligtvis tillfört av komprimerad luft eller ett lämpligt inert gassystem, trycker metallen uppåt genom ett stigrör in i formhåligheten.
Bottom-up fyllning hjälper till att minska turbulensen i samband med okontrollerad hällning. Den faktiska tryckprofilen beror på legering, formgeometri, lyfthöjd och komponentkrav.
Efter att formhåligheten fyllts upprätthålls trycket för att hjälpa till att mata flytande metall till områden som fortfarande stelnar. Korrekt trycktiming stöder riktad stelning och kan minska krympningsrelaterade defekter.
När gjutgodset har stelnat tillräckligt släpps trycket och formen öppnas. Komponenten tas bort och all nödvändig trimning, värmebehandling, bearbetning eller ytbehandling utförs.
Kontrollmetoder väljs efter detaljens funktion och ritningskrav. Dimensionell mätning, visuell inspektion, mekanisk testning och röntgenundersökning kan användas när så är lämpligt.
LPDC värderas för sin balans mellan metallflödeskontroll, gjutintegritet och produktionseffektivitet. Dess främsta fördelar inkluderar följande.
Dessa förmåner är inte automatiska. Legeringsrenhet, formdesign, temperaturhantering, kylningsförhållanden och processövervakning måste alla kontrolleras för att uppnå de resultat som krävs.
Lågtrycksgjutning används ofta för aluminiumkomponenter där styrka, dimensionell konsistens och pålitlig inre kvalitet är viktiga.
Typiska applikationer inkluderar aluminiumhjul, cylinderhuvuden, motorkomponenter, upphängningsdelar och utvalda strukturella komponenter. Dessa delar kan kräva en kombination av reducerad vikt, utmattningsmotstånd och pålitlig prestanda under upprepad belastning.
Tillverkare av industriell utrustning använder gjutna aluminiumhus, pumphjul och andra komponenter som drar nytta av kontrollerad fyllning och produktion i nästan nätform. Beroende på design kan gjutning minska bearbetningen som krävs jämfört med att tillverka en del helt från fast lager.
Pumpkomponenter, pumphjul och relaterade delar kan dra nytta av processen när deras geometri och legeringskrav är lämpliga. Ytterligare bearbetning och tryck- eller läckagetestning kan vara nödvändig för komponenter som utsätts för vätskor eller arbetstryck.
Komplexa gjutgods med inre passager kan framställas med användning av lämpliga sandkärnor eller andra kärnsystem. Dessa funktioner tillåter ingenjörer att skapa geometrier som skulle vara svåra eller dyra att tillverka genom enbart bearbetning.
Aluminiumlegeringar är bland de vanligaste materialen som används för LPDC. Lämplig kvalitet beror på komponentens hållfasthetskrav, duktilitet, korrosionsbeständighet, värmebehandlingsbehov och driftsmiljö.
| Material eller legering | Typiska egenskaper | Potentiella applikationer |
|---|---|---|
| A356 aluminiumlegering | God gjutbarhet, korrosionsbeständighet och potential för värmebehandling | Fordonshjul, strukturella komponenter och utvalda maskindelar |
| Al-Si-Mg aluminiumlegeringar | Användbar kombination av styrka, gjutbarhet och värmebehandlingsrespons | Tekniska komponenter som kräver mekanisk prestanda |
| Andra lämpliga aluminiumlegeringar | Egenskaperna varierar beroende på sammansättning och bearbetningsförhållanden | Anpassade gjutgods designade för specifika servicekrav |
A356 övervägs ofta för applikationer som kräver en balans mellan styrka och duktilitet. Enbart legeringsbeteckning garanterar dock inte slutliga egenskaper. Kemisk sammansättning, gjutförhållanden, värmebehandling och inspektionsresultat påverkar alla prestandan.
Före produktion bör köpare bekräfta den exakta legeringsspecifikationen, tillämpliga materialstandarder, nödvändiga mekaniska egenskaper och eventuell eftergjutningsbehandling med tillverkaren.
Olika gjutningstekniker tjänar olika produktionsmål. Det bästa valet beror på komponentens geometri, årliga efterfrågan, materialbehov, verktygsinvesteringar och acceptabla defektnivåer.
| Jämförelsefaktor | Lågtrycksgjutning | Högtrycksgjutning | Gravity Die Casting |
|---|---|---|---|
| Metallfyllning | Kontrollerat tryck underifrån | Höghastighetsinsprutning under högt tryck | Främst driven av gravitationen |
| Typiska styrkor | Kontrollerad fyllning och potential för sunda konstruktionsgjutgods | Hög produktionshastighet och komplexa tunnväggiga former | Relativt enkel process och verktygsarrangemang |
| Produktionshastighet | Generellt måttlig till långsam | Generellt snabbt | Generellt måttlig |
| Materialanvändning | Ofta fördelaktigt, beroende på formdesign | Beror på löpardesign och återvinningsmetoder | Beror på grind- och matningsdesign |
| Värmebehandling | Möjligt för lämpliga legeringar och ljudgjutgods | Begränsad av porositet och processförhållanden för vissa applikationer | Möjligt för lämpliga legeringar och gjutkvalitet |
| Typiska applikationer | Hjul och strukturella aluminiumdelar | Höljen, fästen och högvolymskomponenter | Allmänna aluminiumkomponenter och industridelar |
LPDC är inte automatiskt överlägsen alla alternativ. Högtryckspressgjutning kan vara att föredra när snabb produktion och tunna väggar är prioriterade. Gravity pressgjutning kan erbjuda en enklare väg för lämpliga komponenter. Ingenjörer bör jämföra de fullständiga tillverkningskraven snarare än att välja en process baserad på en parameter.
För ytterligare utvärdering, se Xuxings tillverkningsresurser för aluminiumgjutning och granska lämpligheten av permanenta formgjutningslösningar för den avsedda applikationen.
Pålitlig lågtrycksgjutning beror på samspelet mellan materialegenskaper, verktygsdesign, termisk hantering och produktionskontroller. Flera faktorer förtjänar särskild uppmärksamhet.
För kritiska komponenter kan en kvalitetsplan innefatta dimensionsrapporter, hårdhets- eller dragprovning, metallografisk undersökning och röntgeninspektion. Inte varje del kräver varje test; inspektionsplanen bör återspegla ritningen, servicevillkoren och kundspecifikationerna.
Att välja leverantör innebär mer än att jämföra den ursprungliga offerten. Köpare bör kontrollera om tillverkaren konsekvent kan producera komponenter som uppfyller de tekniska och kommersiella specifikationerna.
Xuxing, även känd som Ningbo Yinzhou Xuxing Machinery Co., Ltd., beskriver sin tillverkningskapacitet inom lågtrycksgjutning av aluminiumlegeringar, gravitationsgjutning, högtrycksgjutning och zinklegeringsgjutning. Företaget rapporterar mer än 17 års tillverkningserfarenhet och produktionskapacitet som överstiger 500 delar per dag. Köpare bör bekräfta aktuell kapacitet, teknisk omfattning och projektspecifika krav direkt med företaget.
För att förbereda en korrekt offert, förse leverantören med 2D-ritningar eller 3D-modeller, legeringskrav, årlig efterfrågan, toleransspecifikationer, ytfinishförväntningar och eventuella test- eller certifieringskrav.
Huvudsyftet är att tillverka metallkomponenter genom att fylla en permanent form med smält legering under kontrollerat gastryck. Denna metod kan förbättra fyllningsstabiliteten, minska vissa gjutdefekter och stödja produktionen av aluminiumdelar med konsekventa mekaniska egenskaper.
Ja. Lågtrycksgjutning används ofta för att tillverka aluminiumhjul eftersom kontrollerad fyllning och tryckmatning kan stödja god strukturell integritet och utmattningsprestanda. Slutlig lämplighet beror på legeringen, hjulkonstruktionen, värmebehandlingen och valideringstestningen.
Lågtryckspressgjutning använder relativt lågt gastryck för att flytta smält metall in i en form, vanligtvis underifrån. Högtryckspressgjutning injicerar metall snabbt vid mycket högre tryck. LPDC väljs ofta för strukturell integritet och värmebehandlingsbara legeringar, medan HPDC ofta väljs för höga produktionshastigheter och komplexa tunnväggiga delar.
Ja, utvalda aluminiumlegeringar kan genomgå värmebehandling, inklusive T6-behandling, om gjutkvaliteten och legeringssammansättningen är lämpliga. Tillverkaren bör verifiera processen, behandlingsparametrar och slutliga mekaniska egenskaper mot projektspecifikationerna.
Viktiga kostnadsfaktorer inkluderar komponentstorlek och komplexitet, val av legeringar, verktygsdesign, årlig orderkvantitet, produktionscykeltid, bearbetning, värmebehandling, inspektion och efterbehandlingskrav. Att tillhandahålla fullständiga tekniska specifikationer hjälper leverantörer att förbereda en mer tillförlitlig offert.
Tillhandahåll en komponentritning eller 3D-modell, materialkvalitet, uppskattad årsvolym, kritiska dimensioner, ytkrav, värmebehandlingsbehov och inspektionskriterier. Om delen är säkerhetskritisk eller måste tåla tryck eller utmattningsbelastning, ange tydligt relevanta prestandakrav.
Lågtrycksgjutning erbjuder tillverkare ett praktiskt sätt att tillverka aluminiumkomponenter med kontrollerad metallfyllning, bra materialutnyttjande och potential för tillförlitlig mekanisk prestanda. Dess effektivitet beror på att välja rätt legering, optimera formen och tryckprofilen, kontrollera stelningen och tillämpa lämpliga inspektionsmetoder. För fordon, industrimaskiner och andra krävande applikationer är det viktigt att utvärdera hela tillverkningsprocessen för att uppnå jämn kvalitet och konkurrenskraftiga produktionskostnader.
Om du skaffar anpassade aluminiumgjutgods eller jämför gjutprocesser för ett nytt projekt, kan Xuxing hjälpa dig att utforska lämpliga tillverkningsalternativ. Dela dina ritningar, materialkrav, målkvantiteter och kvalitetsspecifikationer för att diskutera nästa steg.Kontakta ossidag för att begära en offert och lära dig mer om lågtrycksgjutningslösningar skräddarsydda för din applikation.


